Artykuł sponsorowany
Dlaczego gwint M8 w mocowaniu sprężyny gazowej trzeba oceniać przez szczelność i drgania
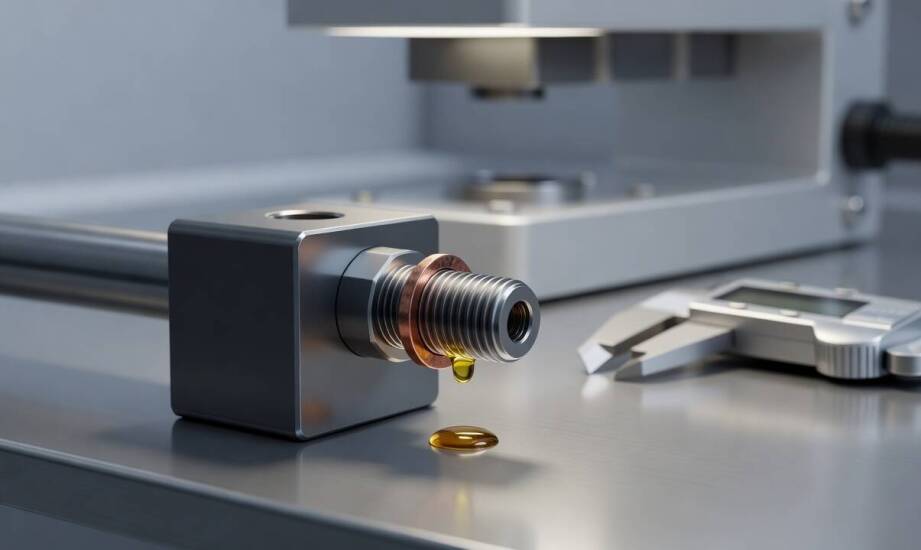
W instalacjach pneumatycznych i przemysłowych układach automatyki element łączący na pierwszy rzut oka często pasuje idealnie do przygotowanego otworu montażowego. Po dokręceniu śruby lub wkładki zaworu nierzadko pojawia się jednak luz, a wraz z upływem czasu następuje powolne sączenie medium przez złącze. Tego typu usterki zazwyczaj wynikają z niewłaściwej oceny parametrów mechanicznych pod kątem rzeczywistych warunków panujących w maszynie. Optyczne dopasowanie gwintu w żadnym stopniu nie gwarantuje stabilności układu, zwłaszcza gdy na detale działają pulsujące ciśnienia, wysokie wibracje i obciążenia dynamiczne. Wybór odpowiedniego sposobu ryglowania wymaga chłodnej analizy kilku zmiennych fizycznych, które wspólnie decydują o bezawaryjnej pracy całego systemu.
Parametry zwojów a stabilność i uszczelnienie
Skok gwintu M8 wynosi standardowo 1,25 mm, co określa dokładne przesunięcie osiowe elementu na jeden pełny obrót. Wartość ta musi pozostać w pełni zgodna między wkręcanym trzpieniem a gniazdem w korpusie maszyny. Nawet minimalna różnica skoku wyklucza prawidłowe zazębienie i natychmiast wywołuje nieszczelności w układzie ciśnieniowym. Tolerancja standardowego gwintu metrycznego zgodnie z normą ISO 965 to zazwyczaj klasa 6g dla gwintów zewnętrznych oraz 6h dla otworów. Taka specyfikacja techniczna zapewnia odpowiedni luz montażowy, utrzymując jednocześnie właściwy docisk na bocznych powierzchniach współpracujących zwojów.
Zalecana długość zazębienia zależy ściśle od właściwości wykorzystanego materiału oraz przewidywanego obciążenia mechanicznego. W literaturze inżynierskiej nie istnieje jedna uniwersalna wartość minimalna dla tego parametru, a wymogi zmieniają się w zależności od specyfiki danej aplikacji. Praktyka warsztatowa wskazuje, że dla stali odpowiednie bywa zazębienie na poziomie 1.0D, natomiast w przypadku bardziej kruchych stopów, takich jak odlewy żeliwne czy brąz, wartość tę zwiększa się przynajmniej do 1.5D.
Odpowiednio dobrane gwinty M8 pełnią istotną funkcję w przegubach sprężyn gazowych oraz końcówkach oczkowych siłowników. Podzespoły te wymagają zachowania pełnej zgodności wymiarowej z konstrukcją nośną pokrywy maszyny lub ciężkiego włazu. Niewłaściwe spasowanie elementów wywołuje nierównomierny rozkład sił, co ostatecznie uszkadza mocowanie pod wpływem regularnej pracy. Hurtownia pneumatyczna Ea Kraków P. Paduchowski dostarcza komponenty do automatyki przemysłowej, w których jakość nacinania gwintów odpowiada rygorystycznym wymogom instalacji podciśnieniowych i ciśnieniowych.
Wpływ drgań i błędów montażowych na połączenie
W przypadku gwintów metrycznych równoległych szczelność nie wynika z samego faktu dociśnięcia metalu do metalu. Tego typu złącze bezwzględnie wymaga wykorzystania dodatkowej podkładki lub o-ringu elastomerowego dociskanego do powierzchni czołowej detalu. Pierścień uszczelniający kompensuje mikroskopijne nierówności i fizycznie odcina drogę ucieczki sprężonego powietrza. Sam profil zwoju metrycznego równoległego z założenia pozostawia spiralną szczelinę, przez którą gaz powoli wydostaje się na zewnątrz układu. Dla porównania gwinty stożkowe klinują się samoczynnie podczas wkręcania. Zbyt mocne dociągnięcie kluczem złącza metrycznego deformuje uszczelkę płaską i szybko prowadzi do powstawania uciążliwych przedmuchów.
Intensywne drgania mechaniczne oraz zmienne obciążenia boczne generują ryzyko powolnego luzowania się elementów mocujących. Siła tarcia między zwojami systematycznie maleje w poszczególnych cyklach pracy prasy lub transportera, co z czasem ułatwia swobodne obracanie się trzpienia. Częste procedury serwisowe, podczas których detale są wielokrotnie demontowane i czyszczone, ścierają wierzchnią warstwę ochronną gwintu, a to znacząco obniża skuteczność początkowego blokowania złącza.
Poważne błędy podczas składania układów pneumatycznych obejmują łączenie komponentów o innym profilu, ponowne montowanie wyeksploatowanych śrub oraz ignorowanie prawidłowych procedur dokręcania. Moment obrotowy wynoszący 24 Nm dla elementów w klasie wytrzymałości 8.8 bywa podawany w ogólnych tabelach producentów, ale nie stanowi sztywnej reguły montażowej. Rzeczywisty moment docisku ściśle zależy od współczynnika tarcia, obecności smaru maszynowego na zwojach oraz zastosowanej procedury kalibracyjnej. Zbyt duża siła przyłożona do narzędzia trwale odkształca plastycznie materiał, natomiast zbyt słaby docisk potęguje podatność na destrukcyjne wibracje.
Zastosowanie gwintu metrycznego o średnicy ośmiu milimetrów doskonale sprawdza się w aplikacjach o stosunkowo niskich obciążeniach dynamicznych i kontrolowanym poziomie drgań. Fundamentalnym warunkiem zachowania stabilności pozostaje osiągnięcie wymaganej długości zazębienia oraz poprawne zintegrowanie elastycznych elementów uszczelniających. W agresywnych środowiskach narażonych na silne uderzenia boczne lub ekstremalne wibracje sama modyfikacja siły dokręcania rzadko rozwiązuje problem postępującego luzowania. W takich wymagających sytuacjach mechanicy zmieniają geometrię złącza na większą średnicę i profilaktycznie wprowadzają płynne zabezpieczenia chemiczne w postaci klejów anaerobowych, skutecznie chroniąc układ przed kosztowną awarią linii produkcyjnej.
Kategorie artykułów
Polecane artykuły
Przesiewana ziemia na budowie: kiedy jeszcze trzeba ją ewidencjonować w BDO
Jakie dokumenty decydują o odprawie mienia przy wyjeździe z Krakowa za granicę
Jak dobrać lamelową osłonę balkonu do tarasu kompozytowego i utrzymać spójny wygląd przez lata