Artykuł sponsorowany
Dlaczego projekt pudełka fasonowego trzeba układać pod wykrojnik, a nie odwrotnie
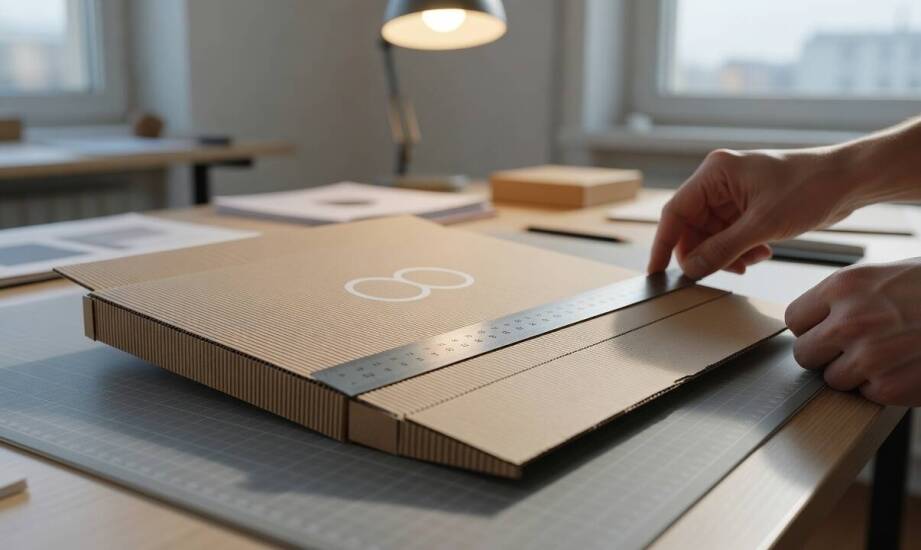
Projekt graficzny na ekranie komputera często wygląda spójnie i bardzo czytelnie. Po wykonaniu wykroju i złożeniu opakowania sytuacja ulega jednak zmianie. Linie bigowania nagle przecinają kluczowy tekst. Zakładki klejące zakrywają fragmenty starannie zaprojektowanego logo. Efekt końcowy traci na estetyce i czytelności, chociaż plik wydawał się idealnie przygotowany do druku. Projektowanie brył przestrzennych wymaga myślenia trójwymiarowego od samego początku procesu twórczego. Grafik musi dopasować wszystkie elementy wizualne do fizycznych ograniczeń materiału. Odwrócenie tej kolejności zazwyczaj kończy się kosztownymi błędami w produkcji. Odpowiednio wczesna analiza techniczna siatki pozwala uniknąć przykrych niespodzianek podczas składania gotowego produktu.
Jak odczytywać siatkę wykrojnika jako mapę techniczną
Siatka wykrojnika określa precyzyjnie fizyczną formę przyszłego pudełka. Zawiera linie ciągłe wskazujące miejsca cięcia materiału na wylot oraz linie przerywane oznaczające strefy bigowania. Grafik musi utrzymać te wektory na osobnej warstwie w programie projektowym i absolutnie ich nie przesuwać. Najmniejsza zmiana pozycji bigów uniemożliwia później poprawne złożenie całego elementu. Techniczne kolory obrysów konfiguruje się zazwyczaj jako barwy spotowe z przypisaną opcją overprint. Dzięki temu linie nie wycinają grafiki znajdującej się bezpośrednio pod nimi.
Odczytywanie siatki to w praktyce mapowanie obszarów widocznych i ukrytych. Projektant dzieli płaszczyznę na front, boki, dno oraz klapy zamykające. Każda z tych stref zachowuje się inaczej po uformowaniu tektury. Zrozumienie tych różnic ułatwia późniejsze pozycjonowanie kluczowych tekstów informacyjnych.
Wymiary wewnętrzne i zewnętrzne różnią się w zależności od użytego materiału. Cieńsza tektura o fali E charakteryzuje się grubością wokół 1,5 mm, co pozwala na stosunkowo wąskie tolerancje. Grubsza fala B wymusza już inne podejście do projektowania zgięć, ponieważ wpływa na ewentualne przesunięcia płaszczyzn podczas składania arkusza. Wartości te bywają jednak zmienne i zależą od specyfikacji konkretnej partii surowca. Wymiary spadów również dopasowuje się do konkretnego formatu, zazwyczaj oscylują one w granicach od 3 do 5 mm poza główną linią cięcia. Bezpieczny margines dla logotypów i tekstów wynosi przeważnie podobnie, chroniąc je przed przypadkowym obcięciem.
Konstrukcje wyposażone w niestandardowe systemy zamykania wymagają szerszych marginesów bezpieczeństwa. Pudełka z dodatkowymi uchwytami, okienkami ekspozycyjnymi lub nietypowymi klapami wykazują większą tendencję do mikrouszkodzeń podczas sztancowania. Zwiększenie obszaru ochronnego do 6 lub nawet 8 mm stanowi często rozsądną praktykę zapobiegawczą.
Kolory, poddruk i rozmieszczenie grafiki na tekturze
Standardowe farby CMYK charakteryzują się dużą transparentnością. Brązowa tektura kraftowa mocno ingeruje w ostateczny wygląd nałożonych na nią barw. Kolory tracą swoje pierwotne nasycenie i wyraźnie ciemnieją, mieszając się z naturalnym odcieniem podłoża. Uzyskanie wyrazistych barw na ciemnym krafcie wymaga czasem zastosowania białego poddruku pod wybranymi elementami graficznymi. Rozwiązanie to uzależnia się jednak od oczekiwanego efektu wizualnego oraz używanej technologii druku. Niektóre projekty celowo wykorzystują surowy wygląd kraftu, rezygnując z dodatkowego krycia. Biała tektura falista zapewnia znacznie wierniejsze odwzorowanie palety barw bez konieczności stosowania warstw bazowych.
Rozplanowanie elementów dekoracyjnych wymaga omijania wszystkich zgięć i miejsc sklejania. Grafika przecinająca linię bigowania ulega nieestetycznemu zniekształceniu po uformowaniu bryły. Strefy przeznaczone na naniesienie kleju muszą pozostać całkowicie wolne od farby oraz lakierów uszlachetniających. Pokrycie tych fragmentów drukiem drastycznie osłabia siłę wiązania spoiny. Firma Linpak weryfikuje te parametry na wczesnym etapie wdrożenia, eliminując ryzyko rozklejania się gotowych form. Właściwe pozycjonowanie nadruków stabilizuje cały proces technologiczny.
Estetyczne kartony fasonowe z nadrukiem stanowią efekt ścisłej współpracy między projektantem a technologiem. Plik produkcyjny przechodzi zawsze przez kilkuetapową kontrolę jakości. Grafik eksportuje dokument w formacie PDF ze spłaszczonymi efektami wizualnymi, ale zachowanymi warstwami technicznymi cięcia. Próbny wydruk pozwala ocenić rzeczywiste zachowanie farb na wybranym gatunku tektury. Wykonanie prototypowego składu ujawnia ewentualne problemy z marginesami, które uchodzą uwadze na płaskim monitorze. Model próbny weryfikuje ostateczną czytelność wszystkich tekstów i poprawne spasowanie krawędzi.
Największe ryzyko błędu produkcyjnego powstaje na styku trójwymiarowej konstrukcji i dwuwymiarowej warstwy graficznej. Nieprawidłowe dopasowanie układu wizualnego do fizycznej siatki generuje znacznie więcej problemów niż sam dobór palety barw. Zrozumienie mechaniki składania materiału pozwala projektować estetyczne i w pełni funkcjonalne bryły. Solidnie przygotowany plik gwarantuje płynny przebieg druku i bezproblemowe sztancowanie całego nakładu. Uwzględnienie specyfiki tektury na wczesnym etapie prac chroni przed koniecznością powtarzania całego procesu produkcyjnego.
Kategorie artykułów
Polecane artykuły
Znaczenie profesjonalnego doradztwa przy planowaniu usuwania azbestu

Jak wygląda profesjonalny montaż szyb samochodowych?

Dlaczego warto kupić ekskluzywne meble ogrodowe, które mogą stać na zewnątrz przez cały rok?