Artykuł sponsorowany
Jak geometria łamacza wióra i powłoka zmieniają pracę płytki z węglika spiekanego
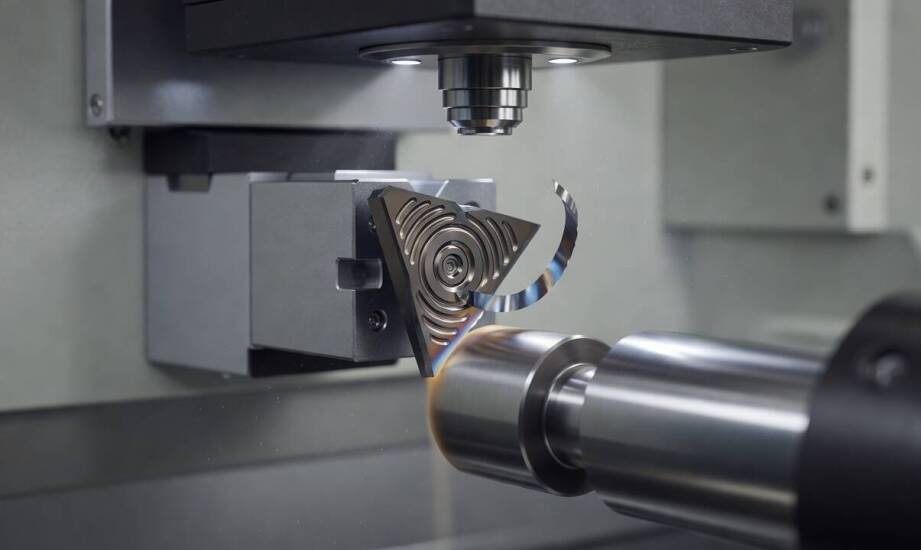
Dwie pozornie identyczne płytki skrawające o tym samym kształcie zewnętrznym oraz gatunku podłoża potrafią dawać skrajnie odmienne rezultaty podczas obróbki. Pierwsza z nich skutecznie odrywa formowany materiał, zachowując niską temperaturę na styku i stabilną pracę krawędzi. Druga natomiast powoduje uciążliwe ciągnięcie wióra, zauważalny wzrost sił skrawania i lokalne przegrzewanie. Różnica w zachowaniu narzędzia wynika bezpośrednio z zastosowanej geometrii łamacza oraz rodzaju nałożonej powłoki. W przemyśle ciężkim czy lotniczym prawidłowy dobór tych parametrów determinuje wydajność całego procesu technologicznego. Zrozumienie mechanizmów formowania wióra pozwala uniknąć przedwczesnego zużycia ostrza i zabezpiecza obrabiany detal przed uszkodzeniem mechanicznym. Analiza zjawisk zachodzących na powierzchni natarcia to podstawa nowoczesnej inżynierii produkcji.
Geometria łamacza a mechanika formowania wióra
Kształt profilu rowka oraz kąt natarcia bezpośrednio warunkują sposób zachowania się odrywanego materiału. Dodatni kąt powierzchni natarcia odciąża układ maszyny i ułatwia płynny spływ wióra, co skutecznie redukuje składowe siły skrawania. Wymusza to mniejsze zapotrzebowanie na moc wrzeciona i ogranicza niepożądane wibracje układu przedmiot-narzędzie. Głębszy oraz szerszy rowek łamacza zmusza z kolei przepływający materiał do mocniejszego zginania, doprowadzając ostatecznie do jego kontrolowanego pękania na krótkie fragmenty. Z drugiej strony ujemny kąt natarcia gwarantuje znacznie wyższą wytrzymałość samej krawędzi skrawającej, co chroni ją przed wykruszeniem. Wymaga jednak wygenerowania większych sił docisku i powoduje wyższe obciążenia cieplne podczas ciągłej pracy.
Właściwie dobrane płytki węglikowe muszą współpracować z optymalnymi parametrami technologicznymi wdrożonymi przez programistę CNC. Zbyt mała głębokość skrawania względem profilu narzędzia powoduje całkowity brak łamania wióra, który zaczyna swobodnie ślizgać się po powierzchni natarcia. Skutkuje to tworzeniem bardzo długich wstęg, stanowiących bezpośrednie zagrożenie dla bezpieczeństwa operatora oraz jakości powierzchni obrabianego detalu. Zwiększenie posuwu do wartości odpowiadających pojemności wybranego rowka wywołuje pożądane, regularne odłamywanie krótkich segmentów materiału. Stabilność tego zjawiska zależy w głównej mierze od dopasowania geometrii do twardości materiału oraz całkowitej sztywności układu. Przekroczenie optymalnych parametrów dla delikatnego łamacza sprawia, że krawędź dławi się nadmiarem odprowadzanej stali, co drastycznie podnosi temperaturę w strefie skrawania.
Rola powłok ochronnych w obróbce trudnoskrawalnej
Nowoczesne warstwy ochronne nanoszone metodami chemicznymi oraz fizycznymi głęboko modyfikują właściwości trybologiczne ostrza roboczego. Zastosowana powłoka odczuwalnie obniża współczynnik tarcia na styku narzędzia z odrywanym materiałem, chroniąc bazowe podłoże z węglika przed intensywnym utlenianiem w ekstremalnych temperaturach. Rodzaj nałożonej warstwy dopasowuje się elastycznie do specyfiki konkretnego zadania obróbczego. Grubsze powłoki osadzane chemicznie stanowią zazwyczaj bardzo skuteczną barierę termiczną, co świetnie sprawdza się przy intensywnym, ciągłym toczeniu twardych stopów. Cieńsze warstwy nanoszone fizycznie lepiej zachowują pierwotną ostrość krawędzi, skutecznie ograniczając zjawisko tworzenia się narostu. Według aktualnej wiedzy technologicznej nie należy jednak sztywno przypisywać danej technologii wyłącznie do jednej grupy materiałowej. Wybór zależy od strategii obróbki, geometrii narzędzia i oczekiwanej żywotności.
Podczas zaawansowanej obróbki stopów trudnoskrawalnych warstwa ochronna redukuje obciążenie cieplne węglika i zauważalnie wydłuża trwałość całego narzędzia. Zapobiega to szybkiej degradacji krawędzi przy podwyższonych prędkościach skrawania i zmiennych obciążeniach. W praktyce przedsiębiorstw wspierających przemysł metalowy, takich jak marka CNCArt, ogólna klasyfikacja ISO stanowi jedynie wstępny punkt wyjścia do analizy problemu. Rzeczywisty dobór rozwiązania uwzględnia zaawansowaną geometrię łamacza, zmienną twardość obrabianego detalu na różnych głębokościach oraz specyfikę chłodzenia emulsją. Narzędzia znanych producentów, chociażby z oferty Kennametal, wykorzystują zróżnicowane kombinacje podłoży i powłok, aby precyzyjnie odpowiadać na trudne warunki pracy współczesnych maszyn. Elastyczne i poparte danymi podejście do doboru asortymentu pozwala ustabilizować każdy proces technologiczny.
Osiągnięcie powtarzalnych i bezpiecznych wyników obróbki metali wymaga traktowania płytki skrawającej jako spójnego układu mechaniczno-chemicznego. Dopasowanie kształtu łamacza wióra i specyfiki warstwy ochronnej do gatunku materiału wprost przekłada się na płynność oraz stabilność wielkoseryjnej produkcji. Niewłaściwa korelacja geometrii z parametrami maszyny skutkuje niekontrolowanym owijaniem wióra i przyspieszonym zużyciem krawędzi, co generuje niepotrzebne koszty postojów. Brak uwzględnienia wpływu temperatury na dany typ powłoki prowadzi do szybkiego zniszczenia narzędzia, niezależnie od bazowej twardości zastosowanego węglika. Właściwa, wielokryterialna analiza warunków pracy przed rozpoczęciem cyklu pozwala w pełni i bezpiecznie wykorzystać potencjał nowoczesnych narzędzi obróbczych.
Kategorie artykułów
Polecane artykuły

Znaczenie profesjonalnego doradztwa przy planowaniu usuwania azbestu

Jak wygląda profesjonalny montaż szyb samochodowych?

Dlaczego warto kupić ekskluzywne meble ogrodowe, które mogą stać na zewnątrz przez cały rok?
