Artykuł sponsorowany
Jak obróbka CNC ustawia bazę odniesienia w częściach przeznaczonych do montażu
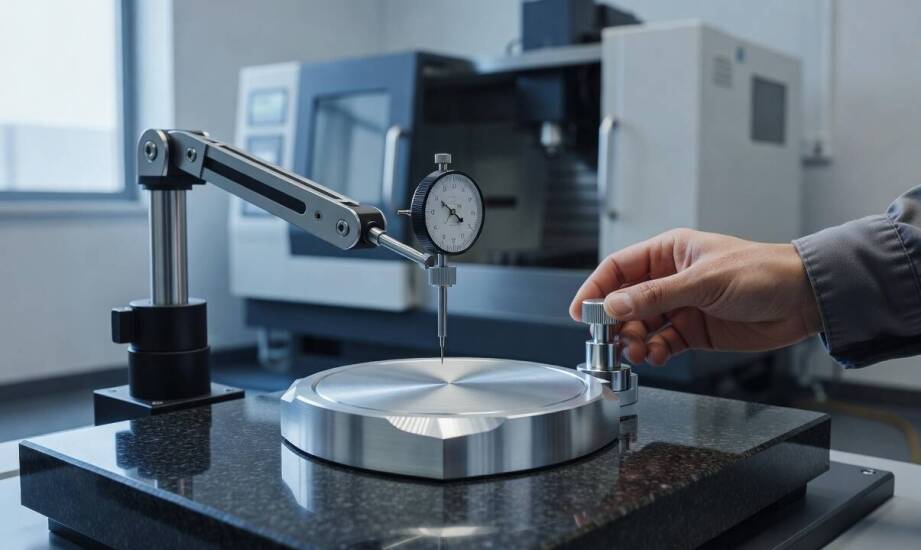
W produkcji elementów metalowych detal po wstępnym cięciu laserem lub wypalaniu plazmowym często prezentuje się jako poprawny wymiarowo na pierwszy rzut oka. Dopiero precyzyjna obróbka skrawaniem decyduje o tym, czy poszczególne części będą bezproblemowo współpracować podczas końcowego montażu. Powierzchnie poddane wcześniejszym, inwazyjnym procesom mogą wykazywać niewielkie mikropęknięcia lub odchylenia od płaskości. Brak odpowiedniego wyrównania tych mankamentów potrafi całkowicie uniemożliwić prawidłowe złożenie docelowej konstrukcji maszynowej, powodując szkodliwe naprężenia w gotowym urządzeniu.
Rola bazy odniesienia w układzie wymiarów
Baza to starannie wyznaczona płaszczyzna, linia lub punkt, względem którego obrabiarka pozycjonuje wszystkie swoje narzędzia. Z punktu widzenia inżyniera projektanta wyróżnia się bazy konstrukcyjne, które określają fizyczne działanie mechanizmu, oraz bazy technologiczne, służące bezpośrednio do pewnego chwytania detalu w uchwycie hydraulicznym. Ustawienie bazy na jednej płaskiej powierzchni detalu logicznie porządkuje cały układ wymiarów docelowych. Technolog stosuje bazę nastawczą do precyzyjnego ustalenia przedmiotu na stole roboczym oraz bazę sprzężoną do określania geometrycznego położenia pozostałych płaszczyzn.
Oparcie całego wieloetapowego procesu na jednym spójnym układzie współrzędnych eliminuje kumulację błędów wynikającą z wielokrotnego przepinania materiału. Wrzeciono maszyny wykonuje wszystkie zlecane cięcia, nawiercenia i gwintowania z tego samego punktu zerowego. Sondy przedmiotowe w nowoczesnych centrach frezarskich automatyzują ten etap, fizycznie skanując rzeczywiste ułożenie bryły i natychmiastowo przenosząc parametry bezpośrednio do głównego programu sterującego. Wymiary uzyskane w ten sposób charakteryzują się najwyższą wiarygodnością.
Korekta odchyłek geometrii przed montażem
Frezowanie i toczenie skutecznie korygują typowe błędy geometrii powstałe na etapie odlewania lub palenia blach. Tolerancja płaskości musi zamykać się między dwiema równoległymi płaszczyznami wyznaczonymi przez konstruktora w dokumentacji technicznej. Z kolei tolerancja prostopadłości definiuje dopuszczalną strefę odchylenia prostopadłych ścian bocznych. Wykonanie wszystkich otworów w jednym zamocowaniu gwarantuje odpowiednią współosiowość, co jest krytyczne dla swobodnego osadzania łożysk i precyzyjnych sworzni. Narzędzia skrawające doprowadzają te parametry do stanu pozwalającego na bezproblemowe złączenie elementów na hali produkcyjnej.
Decyzja o przekazaniu surowego materiału bezpośrednio na frezarkę zależy od jego twardości, wielkości naddatku oraz specyfiki projektu przestrzennego. Przy obróbce miękkiego stopu aluminium lub twardszej stali konstrukcyjnej naddatek technologiczny musi zaledwie pokrywać najgłębsze nierówności po cięciu wstępnym, bez ustalania sztywnych reguł dla każdego detalu. Znaczne odkształcenia termiczne blach wymuszają zebranie grubszej warstwy zanieczyszczonego metalu. Zakłady zlecające obróbkę CNC w Zielonej Górze lub innych ośrodkach przemysłowych zwracają szczególną uwagę na optymalizację planowania naddatków. Właściwa ocena surowca pozwala uniknąć zbędnych operacji wyrównujących.
Prawidłowe przygotowanie części wymaga odpowiedniego parku maszynowego i przemyślanego planowania kolejnych przejść freza. Firma Instal Chemik realizuje usługi obróbki skrawaniem, dostosowując parametry pracy do specyficznych wymogów branży motoryzacyjnej, lotniczej i energetycznej. Neutralne przekazanie detali między stanowiskami cięcia a obróbką wykończeniową ułatwia zachowanie założonych tolerancji geometrycznych. Odpowiednio ustawiony proces skraca całkowity czas przygotowania skomplikowanych komponentów.
Przewidywalność montażu w produkcji seryjnej
Maszyny numeryczne porządkują nie tylko pojedyncze wymiary, ale też stabilizują całą produkcję wielkoseryjną podzespołów maszynowych. Detal numer jeden oraz detal numer pięćset utrzymują założone parametry z powtarzalną dokładnością, bezpiecznie mieszcząc się w wyznaczonym polu tolerancji. Brak ręcznego sterowania posuwem wyklucza błąd ludzki, który w klasycznej obróbce nierzadko skutkował odrzutami podczas weryfikacji wymiarowej.
Taka zbieżność geometryczna tysięcy sztuk bezpośrednio przekłada się na płynność procesu składania maszyn u zamawiającego. Konstruktorzy mogą bez obaw projektować zaawansowane układy modułowe, omijając problemy ze spasowaniem. Mają pewność, że poszczególne segmenty połączą się gładko, bez konieczności kosztownego ręcznego szlifowania krawędzi czy używania nadmiernej siły podczas zaciskania mocowań.
Kategorie artykułów
Polecane artykuły

Znaczenie profesjonalnego doradztwa przy planowaniu usuwania azbestu

Jak wygląda profesjonalny montaż szyb samochodowych?

Dlaczego warto kupić ekskluzywne meble ogrodowe, które mogą stać na zewnątrz przez cały rok?
