Artykuł sponsorowany
Jak przebiega produkcja sztywnego opakowania z litej tektury
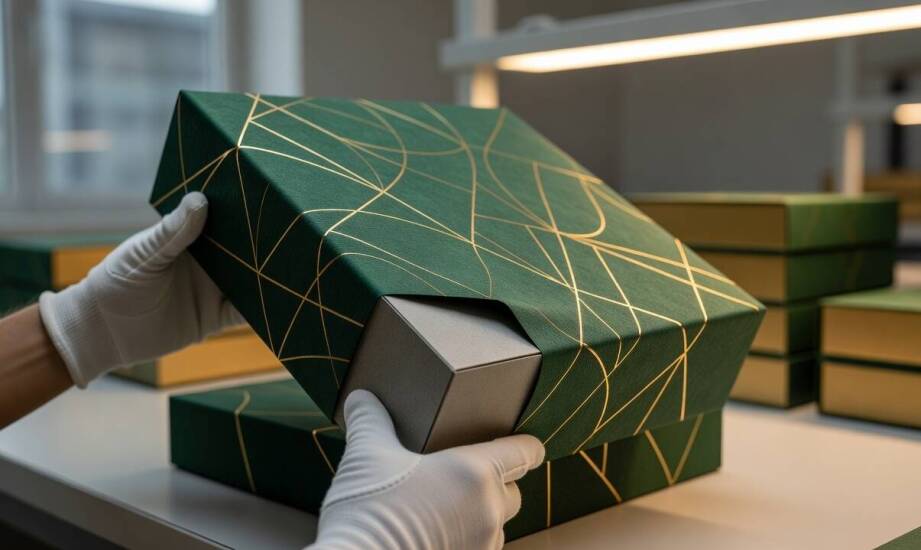
Gotowe pudełko z tektury litej prezentuje się jako jednolita, sztywna bryła. Jego wytrzymałość wynika z wielowarstwowej konstrukcji materiału bazowego. Surowiec ten powstaje z kilku arkuszy papieru o wysokiej gramaturze. Podczas procesu produkcji warstwy te są trwale prasowane i sklejane pod ciśnieniem, tworząc gęstą i odporną na mechaniczne uszkodzenia płytę. W przeciwieństwie do wariantów falistych, które opierają się na wewnętrznej amortyzacji, materiał lity oferuje wyjątkowo gładką powierzchnię. Sztywność konstrukcji sprawia, że takie rozwiązania znakomicie sprawdzają się przy ochronie delikatnych i cięższych towarów. Producent opakowań Linpak powszechnie wykorzystuje ten surowiec do tworzenia precyzyjnych form jednostkowych. Odpowiedni dobór grubości arkusza pozwala na uzyskanie optymalnej nośności bez niepotrzebnego zwiększania gabarytów zewnętrznych.
Cyfrowy model przestrzenny porządkuje wymiary i punkty klejenia
Prace nad nową konstrukcją rozpoczynają się od rygorystycznego określenia parametrów docelowego produktu. Inżynierowie analizują gabaryty, wagę oraz specyficzne wymagania ochronne danego towaru. Na tej podstawie tworzą płaski wykrój określający każde zagięcie, cięcie oraz strefy łączenia. Dokumentacja dwuwymiarowa trafia następnie do specjalistycznego oprogramowania projektowego.
Konwersja płaskiej siatki na trójwymiarowy model pozwala wiarygodnie symulować rzeczywiste zachowanie materiału w przestrzeni. Oprogramowanie weryfikuje mechanikę otwierania, zamykania oraz rozkład naprężeń pod różnym obciążeniem. Cyfrowe środowisko ujawnia błędy proporcji i kolizje strukturalne przed fizycznym wykonaniem stalowych narzędzi tnących. Wczesna eliminacja usterek technicznych przyspiesza cały proces wdrożenia i ogranicza zużycie surowców próbnych. Tak przygotowany prototyp cyfrowy pomaga dopasować opakowanie do wymagań konkretnej linii pakującej w docelowym zakładzie.
Wykrawanie, precyzyjne bigowanie i nakładanie powłok ochronnych
Zatwierdzony projekt trafia do hali maszyn, gdzie arkusze poddawane są zadrukowi w technologii offsetowej lub fleksograficznej. Pokryty wysokorozdzielczą grafiką materiał przechodzi do zaawansowanej stacji sztancującej. Wykrawanie i bigowanie odbywa się przy użyciu specjalistycznych wykrojników wyposażonych w układ ostrych noży oraz tępych listew. Mechaniczne bigowanie tworzy kontrolowane wgłębienia umożliwiające składanie grubego kartonu bez ryzyka pęknięć. Jednocześnie gilotyny nadają formatce ostateczny zarys zewnętrzny, wycinając niezbędne skrzydełka i otwory.
Te dwa etapy obróbki mechanicznej bezpośrednio rzutują na powtarzalność kształtu w seriach liczących dziesiątki tysięcy sztuk. Prawidłowo wyprofilowane bigi zapobiegają rozwarstwianiu się włókien celulozowych w miejscach ostrych zgięć. Złożone na płasko formatki przechodzą następnie przez sekcję sklejania, gdzie zautomatyzowane dysze aplikują spoiwo w ściśle wyznaczonych punktach.
Dobór zewnętrznego wykończenia zależy od specyfiki konkretnej branży. Sektor kosmetyczny często wykorzystuje lakierowanie wybiórcze UV oraz folie soft-touch dla uzyskania aksamitnej tekstury. Produkty alkoholowe wymagają z kolei podkreślenia detali poprzez głębokie tłoczenie i hot-stamping ze złotą lub srebrną folią. Pudełka przeznaczone dla elektroniki użytkowej pokrywa się dodatkowymi powłokami dyspersyjnymi, które zwiększają odporność powierzchni na przypadkowe zarysowania i wilgoć.
Decyzje inżynieryjne warunkujące stabilność produkcji seryjnej
Wybór dokładnej grubości i gramatury surowca bezpośrednio rzutuje na nośność finalnego produktu. Zbyt cienki materiał ulegnie deformacji podczas szybkiego sztancowania, natomiast zbyt sztywny utrudni precyzyjne formowanie kątów prostych. Wąskie tolerancje wymiarowe zaprogramowane w wykrojniku decydują o tym, czy bryła będzie składać się bez zacięć na zautomatyzowanych liniach pakujących. Każdy milimetr odchylenia na etapie cięcia potęguje się podczas formowania kolejnych skrzydełek zamykających.
Technologia nanoszenia farb i warstw uszlachetniających musi uwzględniać termiczne zachowanie papieru pod wpływem nacisku maszyny drukarskiej. Brak synchronizacji tych procesów prowadzi często do mikropęknięć warstwy graficznej na zgięciach. Ścisła kontrola na każdym kroku produkcyjnym – od weryfikacji pliku przestrzennego po kalibrację dysz klejowych – odróżnia projekt czysto estetyczny od w pełni funkcjonalnego rozwiązania przemysłowego. Skrupulatne zaplanowanie całego cyklu pozwala wygenerować produkt bezbłędny geometrycznie i powtarzalny w długim okresie.
Kategorie artykułów
Polecane artykuły

Znaczenie profesjonalnego doradztwa przy planowaniu usuwania azbestu

Jak wygląda profesjonalny montaż szyb samochodowych?

Dlaczego warto kupić ekskluzywne meble ogrodowe, które mogą stać na zewnątrz przez cały rok?
