Artykuł sponsorowany
Jak ruch oscylacyjny wpływa na wykończenie płaskich powierzchni i narożników metalu
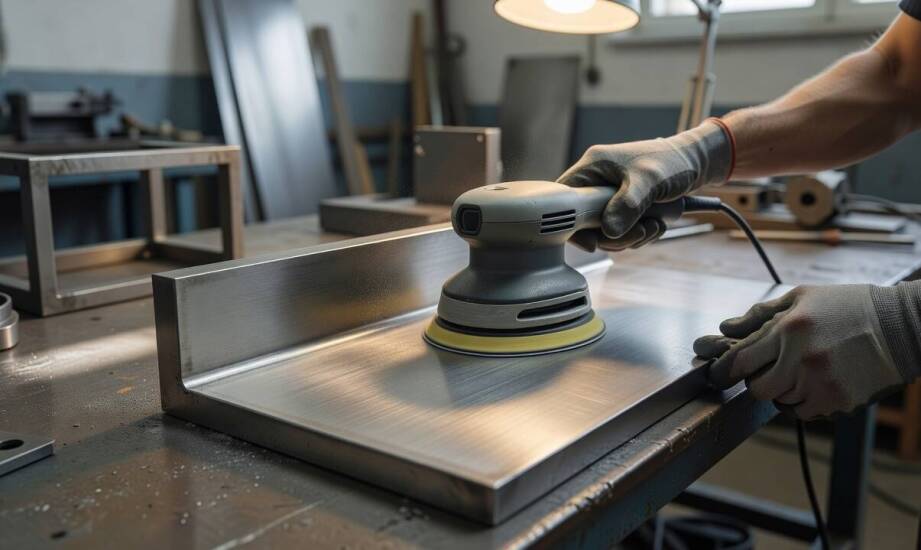
W nowoczesnych zakładach obróbki metali tempo zbierania naddatku musi iść w parze z powtarzalną jakością powierzchni. Detale opuszczające maszyny CNC często wymagają precyzyjnego gratowania lub zmatowienia przed nałożeniem powłok ochronnych. Zbyt agresywne szlifowanie wstępne generuje głębokie rysy, które wymuszają późniejsze, bardzo czasochłonne polerowanie elementu. Odpowiednio dobrana obrabiarka ręczna eliminuje ten problem już na wczesnym etapie procesu technologicznego. Krótki ruch stopy roboczej sprawia, że ziarno ścierne pracuje na minimalnym dystansie, ułatwiając zachowanie geometrii płaskich elementów. Operator zyskuje pełną kontrolę nad śladem pozostawionym na materiale, a samo narzędzie prowadzi się płynnie bez tendencji do bocznego szarpania.
Jak ruch oscylacyjny wpływa na powierzchnię metalu?
Tradycyjne szlifowanie rotacyjne często zostawia na stali węglowej charakterystyczne, głębokie ślady wirowe trudne do usunięcia. Narzędzia wprawiające stopę w niewielkie drgania działają inaczej, ponieważ ruch oscylacyjny równomiernie rozkłada nacisk ziarna na całą strefę roboczą. Taki mechanizm drastycznie ogranicza ryzyko wyżłobienia rowków w jednym miejscu i niszczenia ostrych krawędzi. Szlifowany detal nagrzewa się znacznie wolniej podczas usuwania materiału. Ma to ogromne znaczenie przy obróbce cienkich blach, wysoce podatnych na nieodwracalne odkształcenia termiczne. Przejście na specyficzny ruch drgający stabilizuje również samą maszynę w dłoniach pracownika, pozwalając na pewniejsze prowadzenie po wyznaczonej ścieżce.
Agresywność zbierania naddatku zależy od precyzyjnej konfiguracji mechanizmu napędowego. Długość skoku oscylacji określa amplitudę wychylenia stopy względem osi centralnej silnika. Modele oferujące krótki skok rzędu 1–3 milimetrów służą do precyzyjnego wykańczania i delikatnego matowienia blach pod lakierowanie proszkowe. Wyższa wartość skoku przyspiesza zrywanie starych powłok, ale zostawia wyraźniejszy wzór na surowym stopie. Częstotliwość pracy na poziomie od 12 000 do 15 000 cykli na minutę gwarantuje płynne odprowadzanie urobku spod obracającego się dysku. Stabilny docisk dłoni operatora utrzymuje stałą głębokość cięcia i zapobiega falowaniu szlifowanej płaszczyzny.
W trudnym środowisku przemysłowym szlifierka oscylacyjna pneumatyczna wykazuje znacznie wyższą odporność na przeciążenia niż jej standardowy elektryczny odpowiednik. Brak szczotek węglowych oraz wrażliwego komutatora całkowicie eliminuje ryzyko awarii spowodowanych wnikaniem metalowych opiłków. Zasilanie sprężonym gazem zauważalnie obniża wagę całego urządzenia, ułatwiając swobodne manewrowanie nad rozbudowanym przestrzennie detalem. Rozprężające się wewnątrz korpusu powietrze błyskawicznie chłodzi mechanizm wirnika. To naturalne zjawisko fizyczne chroni wewnętrzne łożyska przed zatarciem podczas wielogodzinnej pracy wielozmianowej.
Kształt stopy roboczej i dobór parametrów do materiału
Skuteczne dotarcie do ciasnych przestrzeni zależy bezpośrednio od geometrii elementu ściernego zamontowanego pod wrzecionem maszyny. Klasyczne stopy okrągłe sprawdzają się doskonale na szerokich, pozbawionych przeszkód płaszczyznach karoserii czy stalowych blachownic. Sytuacja diametralnie zmienia się w przypadku konstrukcji spawanych, gdzie prostokątna lub trójkątna stopa ułatwia szlifowanie wewnętrznych narożników i wąskich krawędzi. Taki profil roboczy bezpiecznie wsuwa się w szczeliny, podczas gdy standardowy okrągły dysk uderzałby o sąsiadujące ścianki. Odpowiednio dobrany kształt podkładki eliminuje problematyczną konieczność ręcznego docierania trudno dostępnych miejsc kawałkami papieru ściernego.
Ciągłość obróbki wymaga bezwzględnego dopasowania wydajności zakładowej instalacji sprężonego powietrza. Narzędzia pneumatyczne tego typu zużywają zazwyczaj od 150 do 300 litrów gazu na minutę pracy. Wymusza to zastosowanie odpowiednio dobranej sprężarki śrubowej wyposażonej w pojemny zbiornik buforowy. Nawet chwilowe spadki ciśnienia roboczego w sieci natychmiast osłabiają siłę zrywania materiału i zaburzają równy rytm drgań stopy. Równie istotny dla zachowania jakości powierzchni pozostaje skuteczny system odsysania pyłu z obszaru roboczego. Bieżące usuwanie drobnych opiłków na zewnątrz zapobiega wtórnemu zarysowaniu gładkiego metalu przez uwięzione pod tarczą drobiny korundu.
Obróbka miękkich metali nieżelaznych stawia przed operatorem zupełnie inne wyzwania technologiczne niż praca z twardą stalą. Aluminium pod wpływem rosnącej temperatury staje się bardzo plastyczne i błyskawicznie zapycha wolne przestrzenie między ziarnami ściernymi. Wymaga to stosowania zauważalnie niższych obrotów oraz specjalistycznych papierów pokrytych warstwą chłodzącego stearynianu. Tworzywa sztuczne wykazują z kolei silną tendencję do nadtapiania, co wymusza minimalny docisk wrzeciona i częste przedmuchiwanie powierzchni z wiórów. W firmie MM-TOOLS ŚPIEWAK dostarczamy zakładom produkcyjnym kompleksowe rozwiązania sprzętowe wspierające proces precyzyjnego szlifowania i obróbki skrawaniem. Analiza parametrów panujących na konkretnym stanowisku warsztatowym ułatwia konfigurację niezawodnego i bezpiecznego układu narzędziowego.
Nienaganna struktura wykończonego metalu to zawsze bezpośredni wynik przemyślanego zarządzania parametrami skrawania i powstającego tarcia. Pełna kontrola nad wzorem rysy ściernej oraz temperaturą całego detalu pozwala uniknąć kosztownych błędów tuż przed przekazaniem elementu do działu powłok galwanicznych. Zastąpienie napędu elektrycznego wydajnym zasilaniem pneumatycznym usuwa problem obciążenia termicznego małego silnika, poprawiając zauważalnie rentowność procesów ciągłych. Mądrze zaplanowana inwestycja w technologie oscylacyjne redukuje zapotrzebowanie na poprawki i podnosi ostateczną estetykę metalowych wyrobów gotowych. Realna przewaga takiego rozwiązania ujawnia się najmocniej tam, gdzie skomplikowana geometria wyklucza bezpieczne użycie ciężkich szlifierek kątowych.
Kategorie artykułów
Polecane artykuły

Znaczenie profesjonalnego doradztwa przy planowaniu usuwania azbestu

Jak wygląda profesjonalny montaż szyb samochodowych?

Dlaczego warto kupić ekskluzywne meble ogrodowe, które mogą stać na zewnątrz przez cały rok?
